


Принцип и анализ процесса лазерной сварки аккумуляторных батарей
Apr 13, 2026
Применение и перспективы лазерной сварки в производстве элементов аккумуляторных батарей.
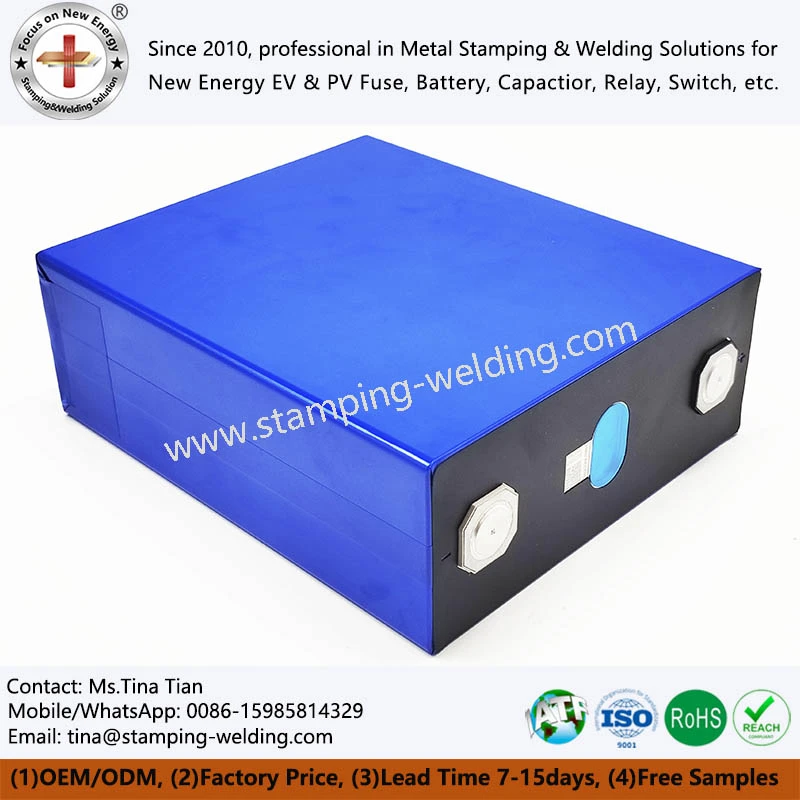
Технология лазерной сварки широко используется в процессе производства и сборки литий-ионных аккумуляторов. Типичные этапы включают сварку мягких соединений аккумуляторных элементов и крышек, герметизирующую сварку крышек и приварку герметизирующих гвоздей. Причина, по которой лазерная сварка стала основным методом сварки квадратных аккумуляторов, заключается в ее выдающихся преимуществах, таких как высокая плотность энергии, хорошая стабильность мощности, высокая точность сварки и простота систематической интеграции. Он играет незаменимую роль в процессе производства литиевых батарей с квадратным алюминиевым корпусом.
С точки зрения развития рынка, доля рынка алюминиевых корпусов литиевых батарей выше, чем у стальных корпусов, главным образом из-за высокой твердости, легкого веса и превосходной безопасности алюминиевых корпусов. Силовые элементы Lifepo4 можно настроить в соответствии с размером продукта, на рынке представлено множество моделей и спецификаций, что также затрудняет стандартизацию процесса. Стандартизация квадратных батарей в будущем станет важной тенденцией, имеющей положительное значение для группового производства и последующего обслуживания.
Верхняя сварка и боковая сварка: два метода сварки квадратных крышек аккумуляторной батареи
Сварка крышки корпуса аккумуляторной батареи Power в основном делится на два метода: сварка сверху и сварка сбоку. В процессе верхней сварки в верхней части корпуса аккумулятора имеется прямоугольная крышка, имеющая вывод положительного электрода. При сборке вставьте крышку во внешнюю оболочку и заподлицо с верхним отверстием. Затем с помощью лазера загерметизируйте и приварите прямоугольный зазор между крышкой и внешней оболочкой в повторяющемся непрерывном лазерном процессе.
В реальном производстве верхняя сварка может зафиксировать лазерный луч в неподвижном состоянии, закрепить батарею на верстаке, совместить лазерный луч со сварным швом и направить батарею по координатам X и Y, чтобы она следовала той же прямоугольной траектории, что и сварной шов. Следует отметить, что когда литиевые аккумуляторы Superpack имеют конструкцию верхнего сварного уплотнения, этап позиционирования в месте размещения крышки отсутствует, а требования к допускам на размеры длины являются строгими, что предъявляет высокие требования к точности сварной сборки.

Обзор принципов технологии лазерной сварки
При лазерной сварке литиевого аккумуляторного блока используются лазерные импульсы с высокой-плотностью энергии для локального нагрева небольших участков материала. Энергия, излучаемая лазером, диффундирует через материал за счет теплопроводности, вызывая плавление материала и образование определенной расплавленной ванны. Эта технология в основном подходит для сварки тонко-материалов и тонких деталей и может применяться в различных формах, таких как точечная сварка, стыковая сварка, наплавка и герметизирующая сварка. Он имеет такие преимущества, как высокое соотношение сторон, небольшая ширина сварного шва, небольшая зона термического влияния, небольшая деформация, высокая скорость сварки, гладкий и красивый сварной шов, отсутствие или только простая обработка после сварки и высокое качество сварного шва без пор. Между тем, лазерную сварку можно точно контролировать с помощью небольшого сфокусированного пятна и высокой точности позиционирования, что упрощает автоматизацию.

Теплопроводная сварка и сварка с глубоким проваром: два режима лазерной сварки
Лазерная сварка может осуществляться с использованием импульсных или непрерывных лазерных лучей и может быть разделена на два режима по принципу: теплопроводная сварка и лазерная сварка с глубоким проплавлением. Принцип работы теплопроводной сварки в литий-ионных аккумуляторных элементах заключается в следующем: лазерное излучение нагревает обрабатываемую поверхность, а тепло поверхности направляется внутрь для диффузии за счет теплопроводности. Контролируя такие параметры, как ширина, энергия, пиковая мощность и частота повторения лазерного импульса, заготовка плавится с образованием определенной расплавленной ванны.
В этом режиме плотность мощности лазера составляет около 10 ⁵ Вт/см², глубина сварного шва обычно составляет менее 2,5 мм, а максимальное соотношение глубины и ширины сварного шва может достигать 3:1. При сварке с глубоким проплавлением для завершения соединения материалов обычно используется непрерывный лазерный луч, а механизм преобразования энергии достигается за счет структуры с «маленькими отверстиями». После лазерного облучения материал испаряется и образует небольшие отверстия, поглощающие всю энергию падающего луча. Местная температура может достигать около 25 000 градусов, вызывая плавление металла, окружающего полость отверстия, что обеспечивает глубокую сварку комплекта аккумуляторной батареи.
связаться с нами
Если у вас есть дополнительная техническая консультация или требования по выбору оборудования для процесса лазерной сваркиЭлементы аккумуляторной батареи, пожалуйста, не стесняйтесь обращаться к нам. Мы предоставим вам профессиональные сварочные решения и технологическую поддержку.


