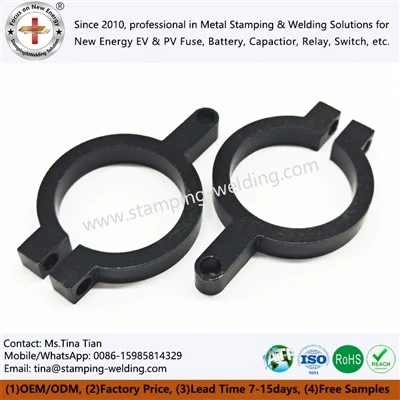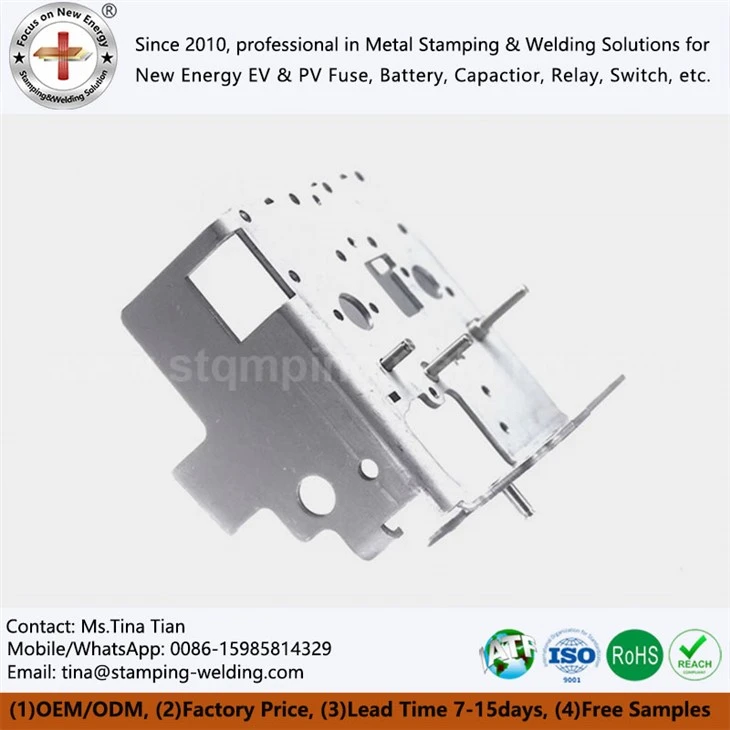

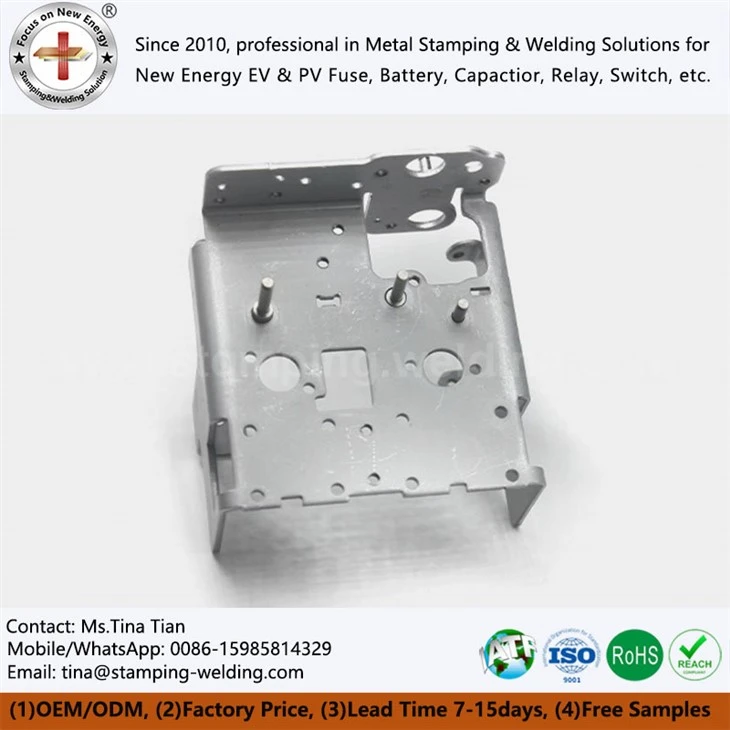
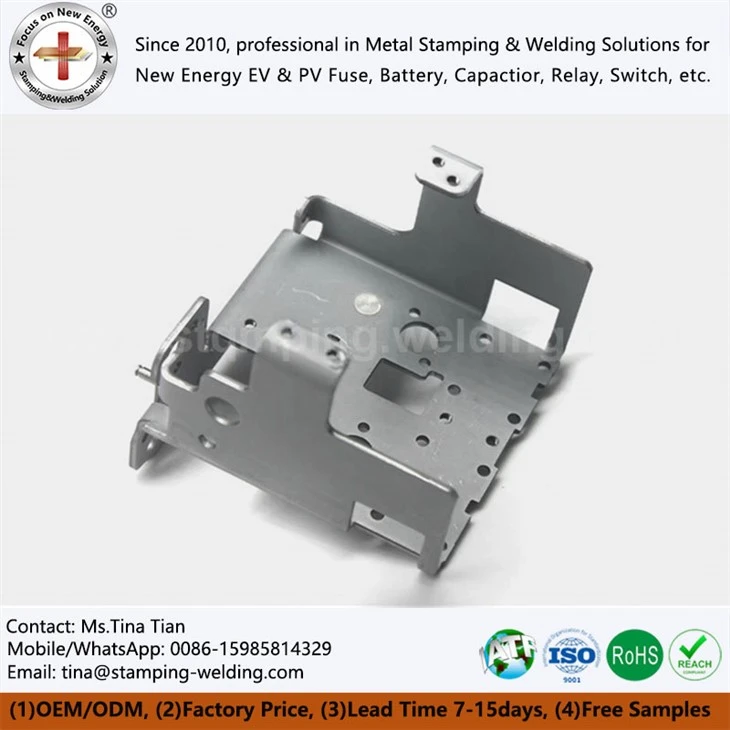
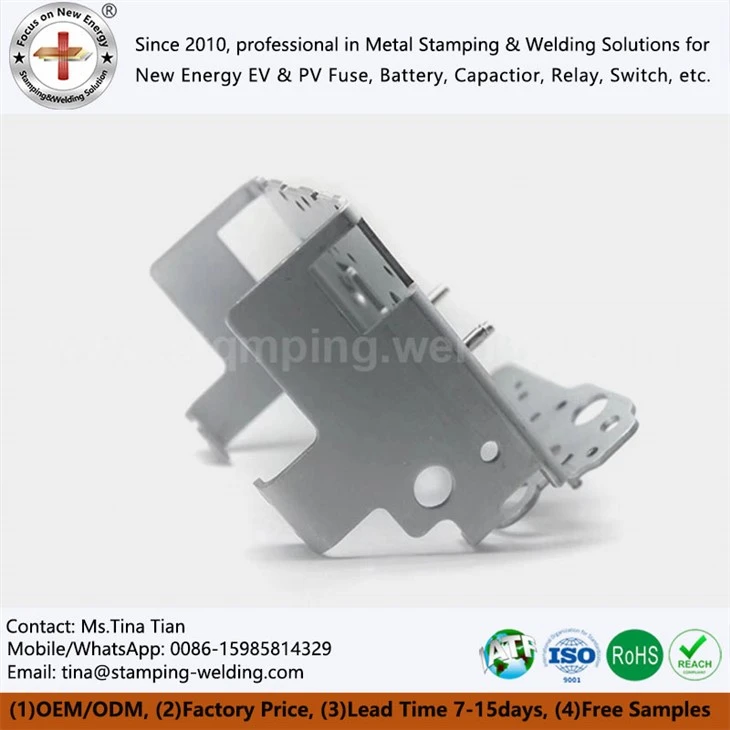
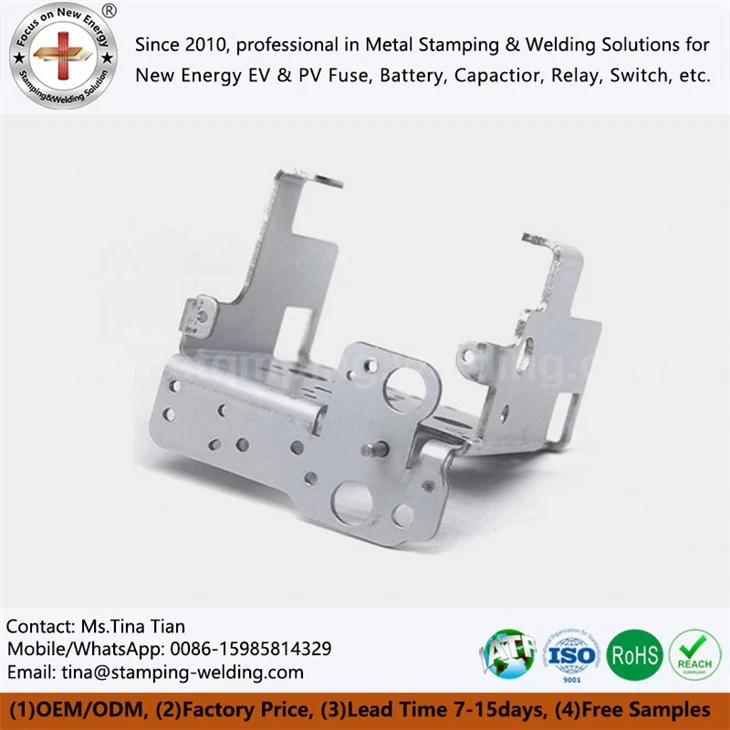
Штамповочные детали из нержавеющей стали
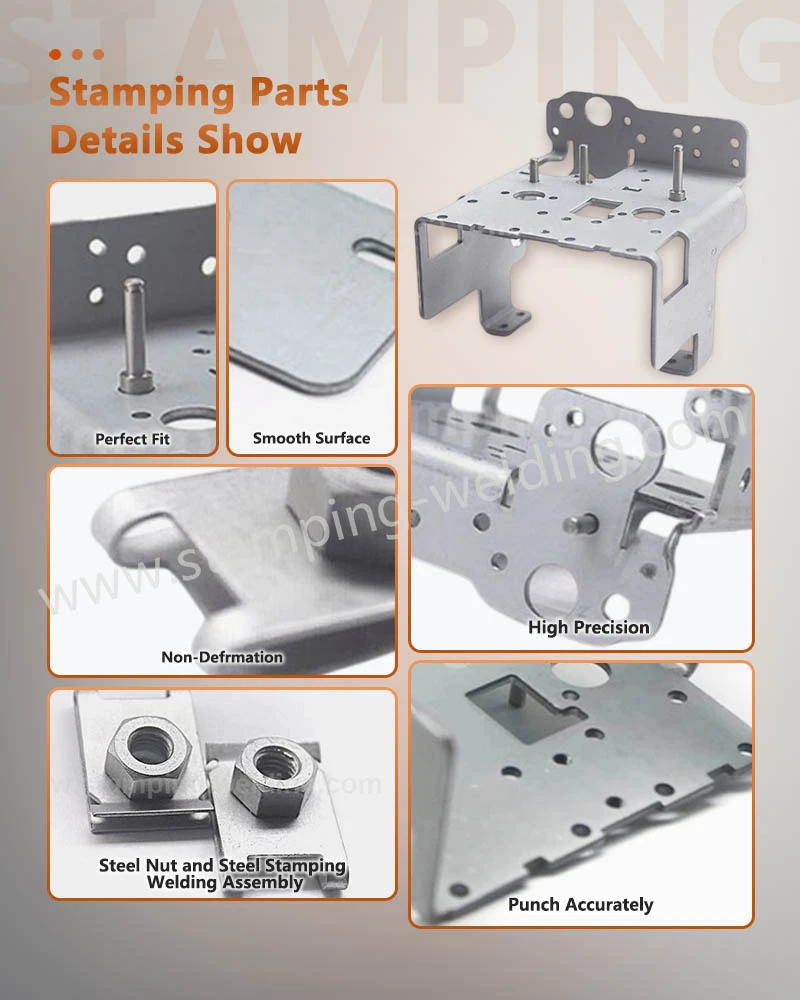
Штамповочные детали из нержавеющей стали подвергаются холодной-формовке листов толщиной от 0,3 до 4,0 мм посредством операций вырубки, прошивки, гибки и глубокой вытяжки. Типичная геометрия включает кронштейны, зажимы, кожухи и опоры конструкции. Допуск на размер поддерживается на уровне ±0,05 мм благодаря прогрессивной штамповой оснастке. Поверхностная обработка включает пассивацию и электрополировку.
- Быстрая доставка
- Гарантия качества
- 24/7 Служба поддержки клиентов
Внедрение продукции
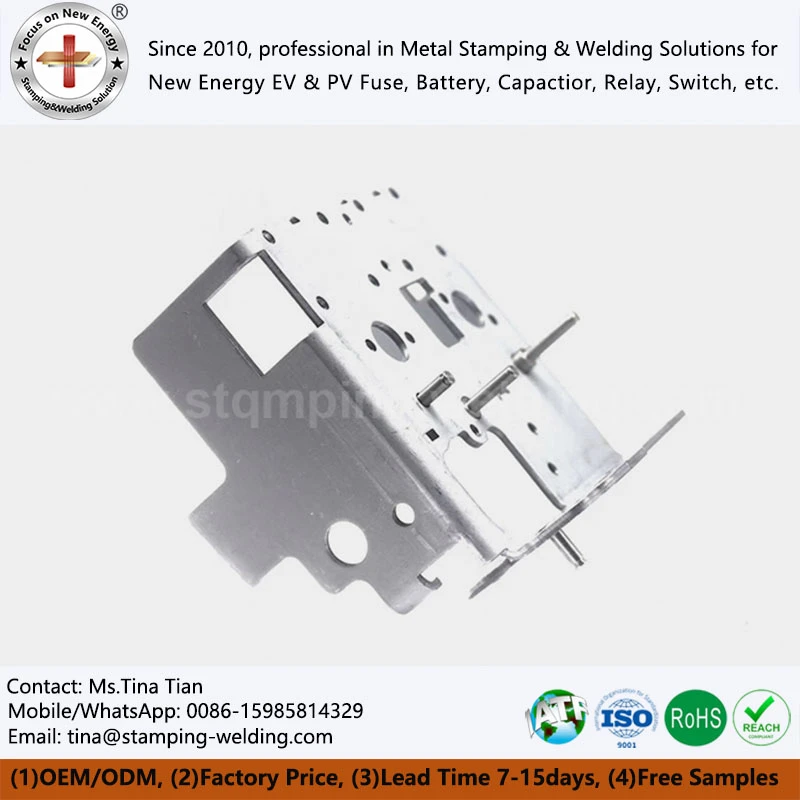
Штамповочные детали из нержавеющей стали, являясь основным базовым компонентом в промышленном производстве, стали незаменимым ключевым компонентом во многих отраслях, таких как нефтехимия, медицинское оборудование, пищевое машиностроение, автомобилестроение, прецизионная электроника и т. д., благодаря своей превосходной структурной стабильности, адаптируемости к окружающей среде и экономической-эффективности. Мы уже много лет активно занимаемся штамповкой стали, отказавшись от однородного режима производства и сосредоточившись на индивидуальных потребностях профессиональных покупателей и инженерно-технических заказчиков. Основываясь на принципах «выбора материалов, совершенствования процессов, точного проектирования и высокого качества обслуживания», мы предоставляем клиентам по всему миру комплексные решения, начиная от исследований и разработок продуктов, настройки пресс-форм до массового производства и после-поддержки, помогая клиентам повысить конкурентоспособность и эффективность производства их конечной продукции.
Материальные преимущества штампованных деталей из нержавеющей стали
Высокая прочность и жесткость
Нержавеющая сталь обладает превосходной механической прочностью и ударной вязкостью, может выдерживать большие нагрузки и ударные силы и подходит для штамповки деталей из нержавеющей стали, которые подвергаются высокому давлению или требованиям высокой прочности.
Хорошая обрабатываемость
Нержавеющую сталь легко обрабатывать посредством штамповки, резки, сварки и других процессов, из нее можно производить штамповку из нержавеющей стали 304 сложной формы и высокой точности.
Экономическая-эффективность
По сравнению с другими металлическими материалами цена сырья из нержавеющей стали ниже, а стоимость обработки также более экономична, что делает использование штамповки из нержавеющей стали в -экономически-производстве крупномасштабным производством.
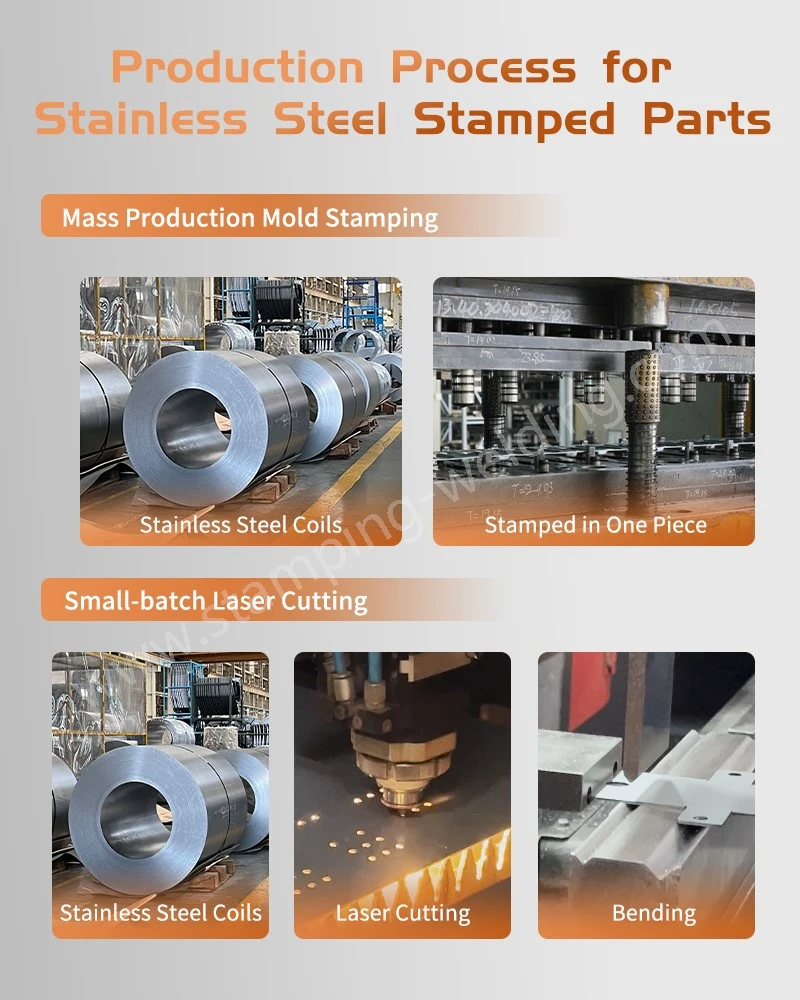
Процесс производства штампованных деталей из нержавеющей стали
Подготовка материала
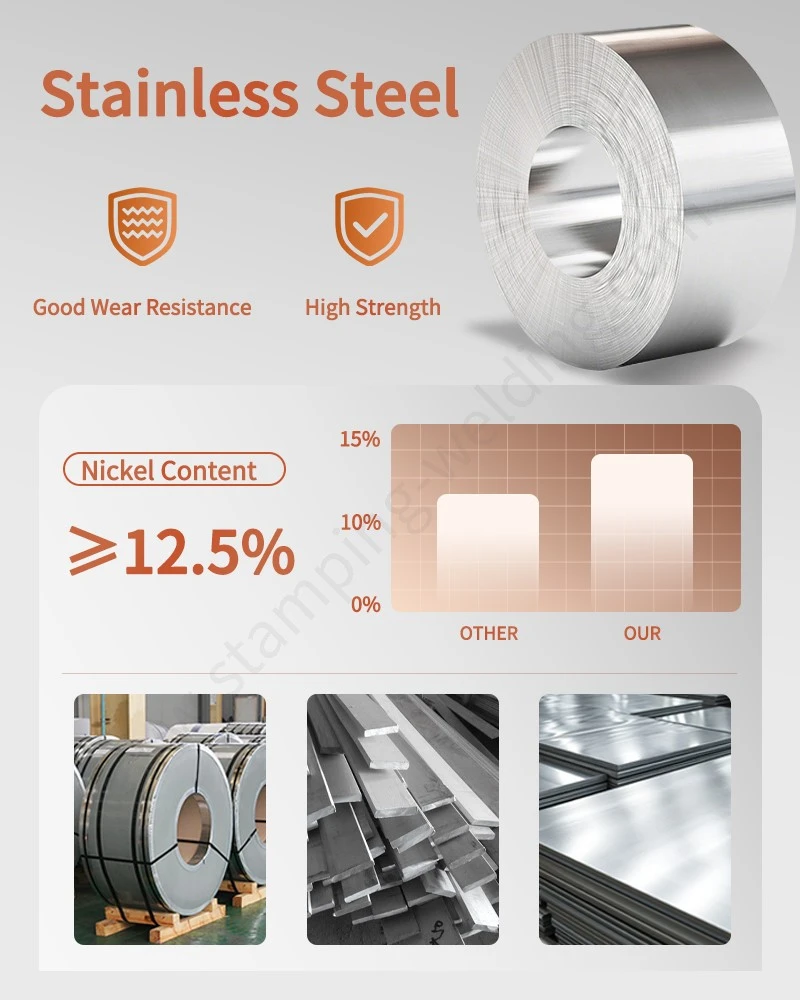
Производство штампованных деталей из нержавеющей стали на заказ требует строгих требований к точности и стабильности. Основываясь на структуре, размерах и стандартах производительности продукта, мы выбираем высококачественные холоднокатаные-и горячекатаные-листы из нержавеющей стали, контролируя прочность, ударную вязкость и стабильность формы продукта из исходного сырья, закладывая основу для последующей точной штамповки.
01
Процесс штамповки
Весь процесс штамповки сердечника выполняется с использованием прецизионных форм и включает штамповку, гибку, глубокую вытяжку и формование. Благодаря ступенчатому приложению давления и многократным прецизионным проходам обработки мы достигаем комплексного формования традиционных конструкций, оболочек с глубокими-полостями и заготовок неправильной формы, гарантируя точные размеры, правильную структуру и отсутствие деформационных дефектов в готовой продукции.
02
Последующая-обработка
После штамповки выполняются стандартные этапы последующей-обработки, включая удаление заусенцев, тонкую шлифовку и очистку поверхности. Это тщательно удаляет заусенцы с краев заготовки и дефекты поверхности, оптимизируя плоскостность и отделку заготовки в соответствии с требованиями автоматизированной сборки и коррозионной стойкости для штампованных деталей из листового металла из нержавеющей стали, изготовленных по индивидуальному заказу OEM.
03
Проверка качества и упаковка
Все готовые штампованные изделия из нержавеющей стали OEM проходят строгий контроль качества по всем размерам, проверяя точность размеров, внешний вид, механическую прочность и другие основные показатели каждого изделия. На склад допускается только продукция, соответствующая этим стандартам. Наконец, используется специально разработанная -влаго-и противоударная-упаковка, которая предотвращает повреждения и коррозию во время транспортировки, гарантируя качество поставляемой продукции.
04
Часто задаваемые вопросы о штампованных деталях из нержавеющей стали
Вопрос: Для какого диапазона толщины можно обрабатыватьШтамповочные детали из нержавеющей сталии как толщина влияет на пределы формовки?
О: Поддерживается толщина материала от 0,3 до 4,0 мм. Более тонкие калибры (0,3-1,0 мм) подходят для зажимов, пружин и изгибов с малым-радиусом. Более толстый материал (2,0-4,0 мм) требует большего радиуса изгиба (обычно в 1,5–2,5 раза больше толщины), чтобы избежать растрескивания на внешнем радиусе изгиба.
Вопрос: Как происходит процесс пассивации штампованных деталей из нержавеющей стали и зачем он нужен?
Ответ: Пассивация удаляет свободные железные загрязнения, появившиеся при штамповке, и восстанавливает слой оксида хрома на поверхности. В этом процессе используется азотная или лимонная кислота согласно ASTM A967. Проверка проводится с использованием точечного теста на сульфат меди для подтверждения полного удаления железа.
Вопрос: Какая обработка поверхности доступна для штампованных деталей из нержавеющей стали и каких значений шероховатости можно достичь?
A: На-штампованной поверхности обычно толщина Ra составляет 1,6 мкм. Механическая чистка щеткой или вибрационная обработка дают Ra 0,8 мкм. Электрополировка снижает шероховатость поверхности до 0,4 мкм Ra, одновременно улучшая коррозионную стойкость за счет обогащения поверхности хромом.
Вопрос: Как вы контролируете стабильность размеров производственных партий штампованных деталей из нержавеющей стали?
Ответ: Прогрессивные штампы обслуживаются с контролем износа и периодической заменой инструментальной стали. Проверка ШМ выполняется для первого-изделия и выборочно для каждой производственной партии. Критические характеристики отслеживаются с помощью контрольных карт для поддержания Cpk выше или равным 1,33.
Вопрос: Каковы типичные сроки изготовления нестандартных инструментов для штамповки из нержавеющей стали и доставки образцов?
О: Проектирование и изготовление оснастки занимает 15-25 дней в зависимости от сложности детали. Образцы деталей доставляются через 7-10 дней после завершения оснастки. Время выполнения заказа планируется на основе количества заказа и текущей мощности.
Связаться с нами
Отправьте 2D/3D CAD (STEP, DWG или PDF) вместе со спецификациями класса материала и качества поверхности. Наша команда инженеров предоставляет отзывы DFM о радиусах изгиба, возможности вытяжки и стратегии оснастки. Коммерческое предложение и сроки производства доставляются в течение 24 часов.
горячая этикетка : Штамповочные детали из нержавеющей стали, Штамповка из нержавеющей стали на заказ, Производитель штампованных деталей из нержавеющей стали, OEM-поставщик штамповки из нержавеющей стали, Завод прецизионной штамповки из нержавеющей стали, Прогрессивная штамповка из нержавеющей стали, Штамповка из нержавеющей стали SUS304, Компоненты из нержавеющей стали глубокой вытяжки, Штамповка из автомобильной нержавеющей стали, Гибка и прошивка деталей из нержавеющей стали, Компоненты корпуса для штамповки металла на заказ