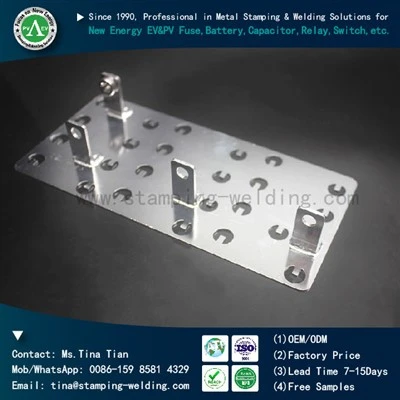
Посеребренная латунная клемма: процессы штамповки латунных клемм и посеребрение для закупок
Sep 14, 2026
Что касается электрических клемм, размеры штамповки, состояние материала и качество серебряного покрытия напрямую влияют на последующую сборку и электрический контакт. Если взять в качестве примера терминал из посеребренной латуни, то эффективный производственный процесс обычно включает штамповку латуни, предварительный контроль размеров, обработку поверхности и окончательный контроль после-покрытия покрытия, чтобы снизить риски качества и доставки, связанные с передачей процесса.

Процесс штамповки латунных клемм
Штамповка латунного листового металла обычно начинается с латунного листа или полосы. При закупке важно проверить марку материала, толщину, состояние (состояние твердости) и качество поверхности, поскольку эти факторы влияют на формуемость при штамповке, упругость при изгибе и конечные размеры.
Типичный процесс штамповки включает в себя:
- Подготовка материала: проверка латунного материала, толщины и состояния поступающего материала.
- Перфорация и вырубка: формирование монтажных отверстий, пазов и профиля клеммы.
- Гибка и формование: создание таких элементов, как концевые углы, выступы и соединительные выступы.
- Проверка размеров: внимание на расположение отверстий, профили, положения изгибов и заусенцы.
- Покрытие: передача квалифицированных штампованных деталей для последующей обработки поверхности.
Для наконечника из посеребренной латуни такие факторы, как зазор матрицы, точность подачи и состояние пуансона, влияют на образование заусенцев и стабильность размеров; поэтому критические размеры должны быть проверены до нанесения покрытия.

Процесс серебрения латунных клемм
После штамповки клеммы обычно подвергаются очистке и предварительной обработке поверхности перед серебрением. Основной технологический процесс таков:
Очистка → Обработка поверхности → Серебрение → Промывка водой → Сушка → Проверка покрытия и внешнего вида.
Для электрических латунных компонентов выключателей/розеток чистота поверхности перед нанесением покрытия напрямую влияет на адгезию покрытия и однородность поверхности. Спецификации, касающиеся толщины серебряного покрытия, площадей покрытия и контактных поверхностей, следует определять на основе функции продукта, условий эксплуатации и чертежей клиента, а не применять единую фиксированную толщину.
После серебрения ключевыми точками проверки являются:
- Внешний вид и однородность покрытия
- Толщина покрытия
- Адгезия покрытия
- Критические области контакта
- Окончательные размеры и состояние поверхности
Это создает замкнутый-процесс обеспечения качества, включающий «проверку штамповки - покрытия - окончательную проверку».
Требуется контролируемое серебрение поверхностей электрических контактов?
Запросить оценку терминала из посеребренной латуни
Закупочная стоимость комплексной штамповки и серебрения
Для индивидуальных штампованных контактных деталей из латуни, используемых в настенных розетках и вилках, интеграция процессов штамповки и-посеребрения в рамках единого управления производством сводит к минимуму необходимость передачи-незавершенных-работ между разными поставщиками.
Ключевые преимущества включают в себя:
| Фокус закупок | Комплексная производственная стоимость |
| Управление поставщиками | Снижение координации между несколькими поставщиками процессов |
| Отслеживаемость качества | Упрощенное связывание записей о материалах, штамповке и гальваническом покрытии. |
| Контроль размеров | Точки контроля можно устанавливать как до, так и после нанесения покрытия. |
| Планирование производства | Сокращение времени транспортировки и ожидания, связанного с аутсорсингом |
| Управление доставкой | Облегчает унифицированное планирование образцов и массового производства. |
При поиске электролатунных пресс-деталей для выключателей и розеток важно не ограничиваться ценой за единицу продукции и всесторонне оценивать такие факторы, как стоимость оснастки, стоимость нанесения покрытия, требования к проверке, сроки выполнения заказа и стабильность партии.

Ключевые параметры, требующие подтверждения для закупки
Технические требования различаются в зависимости от проекта штамповки металла из электротехнической латуни для розеток; При запросе ценового предложения рекомендуется указать как минимум следующие данные:
- Основной материал - Латунный лист/латунная полоса
- Марка материала - Марка латуни, указанная заказчиком-
- Толщина материала - Определяется согласно чертежу.
- Процесс штамповки - Штамповка, вырубка, гибка и формовка
- Серебрение - Гальваника серебром
- Толщина покрытия - Указывается в соответствии с требованиями проекта
- Зона покрытия - Полное покрытие, частичное покрытие или обозначенные контактные зоны.
- Допуск на размер - Контролируется в соответствии с техническими чертежами
- Проверка - Проверка размеров, внешнего вида и серебряного-покрытия
Для холодноштампованных латунных компонентов, используемых в переключателях, если продукт предполагает автоматическую сборку, особое внимание необходимо уделить проверке расположения отверстий, углов изгиба, заусенцев и требований к размерам критических сопрягаемых поверхностей.
Типичные приложения и разработка по индивидуальному заказу
Посеребренная латунная клеммаслужат в качестве проводящих соединений и монтажных конструкций в выключателях, розетках, реле, контакторах и другом низковольтном электрооборудовании. В зависимости от конструкции конкретного оборудования клеммы могут быть спроектированы с различной конфигурацией отверстий, углами изгиба, площадями контакта и способами монтажа.
Для штампованных деталей из электротехнической латуни, используемых в выключателях и розетках, OEM-проекты обычно начинаются с 2D-чертежей, 3D-моделей CAD, физических образцов или спецификаций материалов. Инженерные обзоры сосредоточены на таких факторах, как использование материала, конструкция штампа, последовательность формования, критические размеры и зоны серебрения, после чего следует проверка образцов и серийное производство.
В требованиях к закупкам штампованных деталей из латунного листового металла на заказ также должны быть указаны предполагаемое годовое использование, методы упаковки, требования к обработке поверхности и документация по качеству, чтобы обеспечить точную оценку инструментальных решений и затрат на массовое производство.
Для компонентов из латунного листового металла надежный процесс цепочки поставок должен включать в себя поиск материалов, штамповку, покрытие, проверку и упаковку, а не фокусироваться исключительно на цене за единицу процесса штамповки.
Связаться с нами
Если вы разрабатываете латунные клеммы или электрические штампованные контакты, предоставьте 2D/3D чертежи, марку латунного материала, толщину, требования к серебрению и предполагаемое использование, чтобы мы могли дополнительно оценить решения для штамповки и нанесения покрытия.