


Металлизированные керамические компоненты для контакторов New Energy HVDC: свойства материалов, процессы металлизации и OEM-производство
Aug 06, 2026
В металлизированных керамических компонентах контакторов HVDC новой энергии используется 95–99% глиноземной керамики в качестве изолирующей подложки, что обеспечивает надежное соединение между керамическими и металлическими выводами посредством металлизации Mo-Mn, высоко-температурного спекания и процессов пайки. Этот компонент имеет диэлектрическую прочность более 15 кВ/мм, сопротивление изоляции более 1000 МОм и механическую прочность от 200 до 500 МПа; он в основном используется в контакторах высокого напряжения постоянного тока для новых энергетических транспортных средств, системах хранения энергии, фотоэлектрических инверторах и высоковольтном силовом оборудовании, обеспечивая электрическую изоляцию и стабильное прерывание цепи в средах с высоким-напряжением и высоким-током.
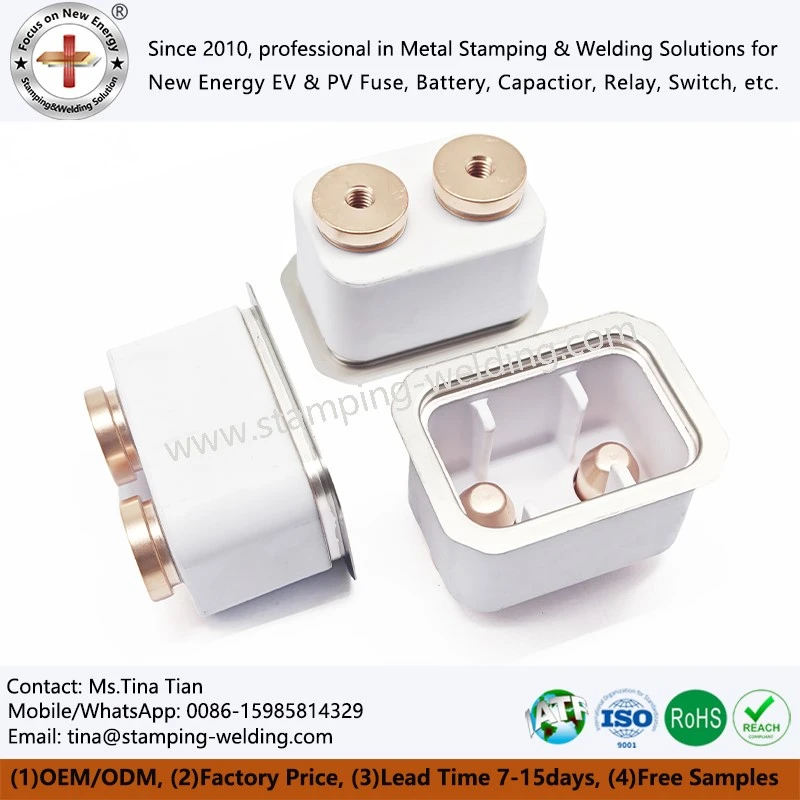
Почему в контакторах HVDC используются металлизированные керамические корпуса для изоляции высокого-высокого напряжения?
Аккумуляторные системы для новых транспортных средств переходят с высоковольтных платформ с напряжением 400 В на 800 В-, при этом уровни напряжения в системах хранения энергии и на стороне постоянного тока фотоэлектрических систем также неуклонно растут. Контакторы HVDC должны сохранять стабильную изоляцию в условиях высокого напряжения, сильного тока и частого переключения, одновременно выдерживая механический удар от срабатывания контакта и тепловой удар от электрической дуги.
Являясь важнейшими изолирующими структурными компонентами контакторов HVDC, металлизированные керамические корпуса состоят в основном из керамической подложки и локализованных металлизированных слоев. Керамическая секция обеспечивает высокие изоляционные характеристики и механическую поддержку, а металлизированные участки облегчают подключение медных клемм, электродов или контактных блоков, тем самым обеспечивая надежное электрическое соединение керамического материала.
При практическом проектировании конструкций керамические корпуса обычно имеют форму блоков, цилиндров или сложных форм, адаптированных к внутренней дугогасительной камере-контактора, расположению клемм и методу монтажа. Некоторые конструкции включают в себя установочные отверстия, канавки и усиливающие конструкции для повышения точности сборки и механической надежности.
Их основные функции включают в себя:
- Обеспечение стабильной изоляции и изоляции между подвижными и неподвижными контактами для предотвращения пробоя под высоким-напряжением.
- Предлагается механическая поддержка внутренних контактных узлов для обеспечения долгосрочной-стабильности работы.
- Обеспечение надежного соединения между керамическими и металлическими компонентами,-такими как медь или нержавеющая сталь-через металлизированные слои.
- Сохранение стабильности размеров в средах, характеризующихся высокими температурами, электрическими дугами и вибрацией.
Керамический материал, содержащий 95 % глинозема, соответствует требованиям к изоляции при высоком-напряжении для новых энергетических применений.
Керамические компоненты контакторов HVDC требуют высоких характеристик материала, а также баланса изоляционных, электрических, механических и термических свойств. В настоящее время 95% оксид алюминия (95% Al₂O₃) является наиболее широко используемым материалом в секторах новых энергетических транспортных средств и накопителей энергии.
Керамика из оксида алюминия обладает высокой диэлектрической прочностью, высокой механической прочностью и превосходной термостойкостью. Увеличение содержания оксида алюминия дополнительно повышает плотность материала, изоляционные характеристики и устойчивость к механическим повреждениям.
Керамика из нитрида кремния (Si₃N₄) также используется в некоторых высокопроизводительных приложениях из-за ее превосходной термостойкости и износостойкости; однако их применение в контакторах высокого напряжения постоянного тока остается относительно ограниченным из-за более высоких производственных затрат и жестких требований к совместимости металлизации.
| Параметр производительности | 95% глиноземная керамика | Нитрид кремния Керамика | Разница в инженерном применении |
|---|---|---|---|
| Основной состав | Al₂O₃ Больше или равно 95 % | Си₃N₄ | Глинозем широко используется для изготовления изоляционных компонентов высокого напряжения постоянного тока; нитрид кремния выбран для работы в условиях высоких-температур и сильных-ударов. |
| Диэлектрическая прочность | >15кВ/мм | 15-20кВ/мм | Оба обеспечивают высокие изоляционные характеристики, а оксид алюминия обеспечивает более низкую-цену для контакторов высокого напряжения постоянного тока. |
| изгибная прочность | 300-500МПа | 600-900МПа | Нитрид кремния обеспечивает более высокую механическую прочность, а оксид алюминия отвечает большинству требований по электроизоляции. |
| Коэффициент теплового расширения | 6-8×10⁻⁶/K | 3-4×10⁻⁶/K | Глинозем лучше сочетается с обычными металлическими припоями, такими как медные и никелевые сплавы. |
| Типичные применения | Контакторы HVDC, высоковольтные плавкие трубки, керамические изоляционные корпуса | Компоненты,-высокотемпературные, ударопрочные-керамические детали. | Выбор материала зависит от уровня напряжения, тепловой нагрузки и механических требований. |
Для систем высокого-напряжения в транспортных средствах на новых источниках энергии керамические корпуса обычно должны соответствовать следующим техническим характеристикам:
| проект | Типичные параметры |
| Сопротивление изоляции | >1000 MΩ; some products >10,000 MΩ |
| Рабочее выдерживаемое напряжение | 1000–3000 В постоянного тока |
| Прочность на изгиб | 200-500МПа |
| Прочность на сжатие | >1000МПа |
Эти параметры гарантируют, что керамический корпус сохраняет стабильную работу в условиях колебаний напряжения, циклических температур и механической вибрации.

Управление процессом металлизации Mo-Mn и пайки керамики-в-металл
Керамические материалы не могут напрямую образовывать надежные связи с такими металлами, как медь, никель или сталь; следовательно, необходим процесс металлизации для создания проводящего связующего слоя на керамической поверхности.
Процесс металлизации Mo-Mn обычно используется для изготовления керамических корпусов контакторов HVDC. Этот процесс включает нанесение молибден-марганцевой (Mo-Mn) пасты на поверхность глиноземной керамики и ее обжиг при высоких температурах с образованием металлизированного слоя с последующим никелированием для улучшения последующих характеристик пайки.
Типичный производственный процесс включает в себя:
Смешивание керамического порошка → Прецизионное формование → Высоко-спекание → Плоское шлифование → Металлизация Mo-Mn → Никелирование → Вакуумная пайка → Контроль размеров.
Среди этих этапов-высокотемпературное спекание определяет плотность и прочность керамической подложки, а толщина и прочность сцепления металлизированного слоя определяют надежность связи между керамикой и металлом.
| Процесс проекта | Параметры управления |
| Температура спекания | 1500-1600 градусов |
| Температура металлизации Mo-Mn | 1400-1500 градусов |
| Толщина слоя металлизации | 10–30 μm |
| Прочность адгезии | >20 Н/мм² |
При соединении керамики с металлами важно обеспечить соответствие коэффициентов термического расширения; в противном случае колебания температуры могут вызвать остаточные напряжения, приводящие к растрескиванию керамики или расслоению металлического слоя.
Высокопрочные-соединения между керамикой и медными клеммами могут быть достигнуты с помощью пайки серебром-медью, активной пайки или вакуумной пайки при одновременном сохранении низкого контактного сопротивления и стабильной электропроводности.

Проверка и контроль керамических корпусов высокого напряжения постоянного тока в соответствии с системой качества IATF 16949.
При выборе керамических корпусов контакторов HVDC клиенты в секторе новой энергетики уделяют внимание не только свойствам материалов, но также стабильности массового производства и отслеживанию качества.
Качество продукции контролируется в ходе производственного процесса посредством проверки размеров, испытаний электрических характеристик и проверки надежности.
К основным объектам проверки относятся:
| Объект проверки | Метод испытания | Инспекционное оборудование | Контрольная цель | Инженерное назначение |
|---|---|---|---|---|
| Точность размеров | Проверка размеров КИМ | Координатно-измерительная машина (КИМ) | ±0,01 мм | Обеспечивает точное соответствие между керамическим корпусом, металлическими клеммами и уплотнительными конструкциями, улучшая стабильность сборки. |
| Характеристики изоляции | Испытание на устойчивость к высокому напряжению | Тестер высокого напряжения | Dielectric strength >15кВ/мм | Проверяет надежность изоляции в условиях высокого напряжения и предотвращает электрический пробой или ток утечки. |
| Адгезионная прочность металлизации | Испытание на растяжение | Оборудование для испытаний на растяжение | >20 Н/мм² | Обеспечивает стабильное соединение слоя металлизации Mo-Mn с керамической подложкой, предотвращая отслоение слоя при длительной-эксплуатации. |
| Герметичность | Испытание на утечку гелия | Гелиевый масс-спектрометр, детектор утечек | Отсутствие утечки газа, соответствует требованиям по герметизации. | Проверяет целостность паяных соединений керамики-с-металлом и поддерживает стабильность внутренней среды контактора. |
| Внутренние дефекты | Рентгеновский-не-неразрушающий контроль | Промышленная система рентгеновского-контроля | Отсутствие видимых трещин, пустот и включений | Обнаруживает внутренние дефекты керамики и снижает потенциальный риск сбоя во время массового производства. |
Для проектов по созданию новых энергетических транспортных средств мы можем предоставить документацию по системе управления качеством IATF 16949, данные уровня 3 PPAP, отчеты о материалах и записи контроля процессов по запросу клиента.
Применение в области транспортных средств на новой энергии, хранения энергии и фотоэлектрических систем.
Системы высокого напряжения для транспортных средств на новой энергии-
В транспортных средствах на новой энергии металлизированные керамические компоненты в основном используются в:
- Главные положительные и отрицательные контакторы высокого напряжения постоянного тока для блоков тяговых аккумуляторов
- Контакторы предварительной-зарядки
- Высоковольтные-распределительные устройства (PDU)
- Высоковольтные модули управления-для систем быстрой-зарядки
Во время эксплуатации автомобиля эти керамические компоненты должны выдерживать вибрацию, термоциклирование (воздействие высоких и низких температур), а также термическое воздействие дуги, вызванное частым переключением.
Системы хранения энергии (ESS)
На крупных-электростанциях, аккумулирующих энергию, а также коммерческих/промышленных накопителях энергии контакторы HVDC управляют соединениями между кластерами аккумуляторов, системой преобразования энергии (PCS) и сетью.
Металлизированный керамический корпус обеспечивает стабильную изолирующую среду, гарантируя безопасную работу систем хранения энергии на протяжении всех циклов зарядки-разрядки.
Фотоэлектрические инверторы и оборудование для защиты постоянного тока
Сторона высокого-постоянного тока фотоэлектрических (PV) систем работает на открытом воздухе в течение длительного времени, поэтому требуются компоненты, устойчивые к теплу, влажности и старению под воздействием окружающей среды.
Металлизированные керамические компонентыиспользуются в:
- Фотоэлектрические инверторы
- Комбайнерные коробки постоянного тока
- Модули защиты от высокого-напряжения
Наши производственные возможности для OEM-производителей керамических корпусов HVDC
Компания Xiamen Apollo Stamping Welding Technology Co., Ltd. специализируется на производстве прецизионных компонентов для транспортных средств на новых источниках энергии, накопителей энергии и силовой электроники. Компания предоставляет услуги OEM для керамических корпусов контакторов HVDC, металлизированных керамических сборок и соответствующих прецизионных разъемов.
Производственные возможности включают в себя:
- Прецизионное формование корпусов из глиноземной керамики
- Высоко-высокотемпературное спекание
- Металлизация Mo-Mn
- Вакуумная пайка керамики-с-металлом
- Точный размерный контроль
- Контроль качества массового производства
Для проектов в цепочках поставок уровня 1 и уровня 2 в индустрии транспортных средств на новых источниках энергии компания поддерживает анализ конструкции DFM, разработку образцов, подачу документации PPAP уровня 3 и долгосрочную-поставку массового производства.
В случае особых требований к керамическим корпусам контакторов высокого напряжения постоянного тока, керамическим трубкам с предохранителями высокого-напряжения или сборкам из глиноземной керамики предоставьте чертежи изделий, спецификации материалов и годовую оценку объема для инженерной оценки.
Получите инженерную оценку OEM для керамических корпусов

Распространенные инженерные проблемы, связанные с металлизированными керамическими корпусами для контакторов высокого напряжения постоянного тока
Вопрос: Почему для керамических корпусов контакторов HVDC выбран материал с содержанием 95% оксида алюминия?
Ответ: Керамика из 95% глинозема обладает диэлектрической прочностью более 15 кВ/мм, механической прочностью более 300 МПа и стабильными свойствами теплового расширения, что делает ее подходящей для применения в изоляции высокого-напряжения в транспортных средствах на новых источниках энергии.
Вопрос: Как обеспечивается долгосрочная-надежность металлизированного слоя на керамическом корпусе?
О: Такие процессы, как металлизация Mo-Mn, высоко-спекание и никелирование, используются для создания стабильной связи между металлическим слоем и керамикой, что обычно приводит к прочности сцепления более 20 Н/мм².
Вопрос: Могут ли керамические корпуса HVDC поддерживать автомобильную доставку PPAP уровня 3?
А: Да. Для проектов новых энергетических транспортных средств может быть предоставлена документация PPAP уровня 3, включая отчеты о размерах, сертификаты материалов, документы по контролю процесса и протоколы испытаний.
Вопрос: Какого уровня точности размеров можно достичь для индивидуальных керамических корпусов HVDC?
Ответ: Благодаря прецизионной механической обработке и контролю на КИМ критические размеры конструкции можно контролировать с допуском ±0,01 мм.
Связаться с нами


