Характеристики и решения для штамповки и глубокой вытяжки штампованных деталей из нержавеющей стали
Jan 09, 2026
Штампованные детали из нержавеющей стали широко используются в промышленной обработке благодаря их превосходной коррозионной стойкости, механическим свойствам и другим преимуществам. Однако в процессе штамповки металла их собственные характеристики часто создают множество проблем для качества обработки и эффективности производства. Понимание характеристик обработки и принятие целенаправленных решений имеют решающее значение для обеспечения качества продукции и повышения эффективности производства, особенно в процессе штамповки и глубокой вытяжки листов из нержавеющей стали.
Основные характеристики обработки
Штампованные детали из нержавеющей стали демонстрируют отличные отраслевые характеристики во время штамповки и глубокой вытяжки. Во-первых, его предел текучести и твердость находятся на высоком уровне, а эффект наклепа является значительным. В процессе механической обработки могут возникать такие дефекты, как трещины, что требует высокой точности процесса обработки.
Во-вторых, теплопроводность нержавеющей стали слабее, чем у обычной углеродистой стали, что напрямую приводит к относительно большой силе деформации, силе штамповки и силе волочения, необходимой для штамповки и глубокой вытяжки, увеличению энергопотребления и нагрузки на оборудование во время обработки. Кроме того, пластическая деформация листа на этапе глубокой вытяжки может вызвать сильное затвердевание, что делает его склонным к образованию складок или проблемам с дном во время вытяжки листа; В то же время формы для глубокой вытяжки склонны к образованию комков клея, что может привести к серьезным царапинам на внешнем диаметре деталей и повлиять на внешний вид штамповки из нержавеющей стали.
Стратегии решения проблем обработки
Путем углубленного анализа-можно прийти к выводу, что возникновение проблем при штамповке и глубокой вытяжке при штамповке металла зависит от свойств сырья, из которого изготовлена сама нержавеющая сталь, а также тесно связано с множеством звеньев обработки, таких как структура пресс-формы, скорость штамповки, материалы пресс-формы, смазочные материалы для штамповки и организация маршрута процесса. Таким образом, в практике штамповки нержавеющей стали необходимо разрабатывать целевые стратегии с учетом множества аспектов, чтобы систематически решать вышеупомянутые проблемы обработки.
Качество листов сырья является фундаментальной предпосылкой для обеспечения эффективности обработки. В процессе изготовления металлических штамповочных деталей на заказ необходимо приобретать официальное сырье, соответствующее национальным стандартам, чтобы избежать проблем с качеством у источника. Если выбран твердый материал, перед обработкой штамповкой необходимо провести обработку отжигом, чтобы повысить производительность обработки материала и уменьшить сложность последующей обработки глубокой вытяжки.
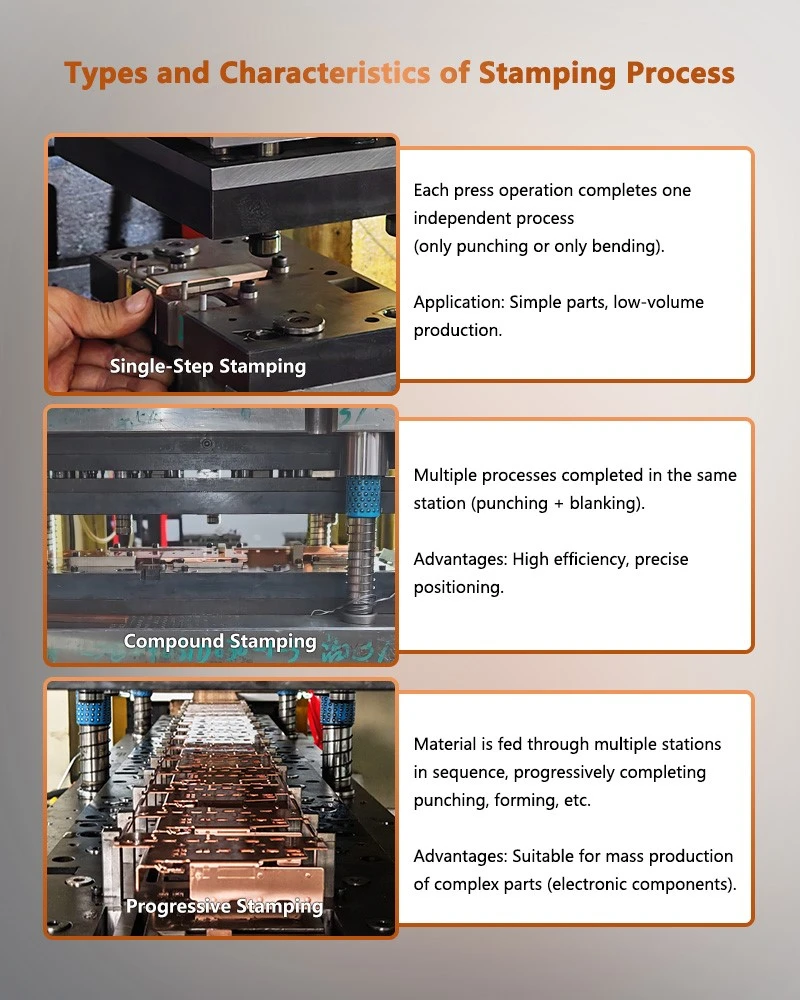
Оптимизация конструкции пресс-формы Progressive Die Stamping и разумный контроль скорости штамповки являются ключевыми звеньями в улучшении качества обработки. Чтобы уменьшить сложность глубокой вытяжки, поверхность прижима кромки кольца прижима кромки может быть наклонной. Таким образом, во время процесса глубокой вытяжки заготовка может полностью контактировать с прижимной поверхностью кромки и вогнутой матрицей под действием прижимного кольца кромки, что позволяет материалу в закругленном углу вогнутой матрицы выдерживать более высокое усилие прижима кромки, эффективно уменьшая возникновение дефектов, таких как морщины. При штамповке нержавеющей стали скорость резания необходимо снизить на одну-треть по сравнению с штамповкой обычной углеродистой стали. Практика показала, что использование гидравлических прессов для обработки гораздо эффективнее, чем механических штамповочных машин, и может лучше адаптироваться к характеристикам обработки нержавеющей стали, обеспечивая стабильность процесса обработки. Между тем, разумная конструкция конструкции пресс-формы также является важной поддержкой для индивидуальной штамповки металла, что имеет большое значение для повышения точности продукции.
Научный выбор материалов для форм, особенно применение материалов, препятствующих прилипанию форм, может эффективно решить проблему прилипания форм. В процессе глубокой вытяжки материалов из нержавеющей стали явление прилипания к форме является весьма серьезным, что не только увеличивает износ формы, но и серьезно влияет на качество внешнего вида деталей. Поэтому при штамповке листового металла необходимо выбирать материалы для форм с отличными противо-свойствами прилипания. В настоящее время в промышленности обычно используются твердые сплавы, сплавы на основе меди-, чугун из сплава 3054 и т. д. В реальном производстве подходящие материалы для форм могут быть гибко выбраны на основе условий собственного оборудования для термообработки, производительности, возможностей резки и конкретных требований к качеству штампованных деталей.
Разумное использование смазок для штамповки является важным средством снижения сопротивления механической обработке и обеспечения качества поверхности. В процессе глубокой вытяжки штамповки из нержавеющей стали соответствующая смазка контактной поверхности между материалом и формой может значительно снизить коэффициент трения между ними, тем самым уменьшая силу глубокой вытяжки. По сравнению со сценариями обработки со смазкой и без смазки, усилие глубокой вытяжки может быть уменьшено примерно на 30%. В то же время хороший эффект смазки может повысить степень деформации материала, снизить предельный коэффициент глубокой вытяжки, тем самым уменьшая количество раз глубокой вытяжки, повышая эффективность производства и, что более важно, эффективно обеспечивая качество поверхности заготовки и избегая таких проблем, как царапины на поверхности пластины из нержавеющей стали.
Разумная организация технологического маршрута является основной мерой для решения ряда проблем, вызванных упрочнением при прецизионной штамповке металла. Сам материал из нержавеющей стали обладает высокой прочностью и устойчивостью к деформации. В процессе глубокой вытяжки он подвергается значительному наклепу после пластической деформации, в результате чего изменяются механические свойства материала. В частности, значительно повышаются прочность и твердость, а пластичность значительно снижается. Кроме того, после деформации холодной обработки металла зерна разрушаются, а решетка скручивается, становясь нестабильной и образуя остаточные внутренние напряжения. Это внутреннее напряжение приведет к изменению формы деформированных деталей глубокой вытяжки, что приведет к деформации или растрескиванию готовой продукции или полуфабрикатов или полуфабрикатов после длительного-хранения.
Таким образом, в производственном процессе штамповки листового металла необходимо сочетать характеристики материала с требованиями к продукту, разумно организовать маршрут процесса, точно выбрать соответствующий коэффициент глубокой вытяжки и провести соответствующую промежуточную обработку отжигом в ключевых звеньях. Благодаря этому ряду мер по оптимизации процесса можно эффективно избежать возникновения трещин и изломов в деталях глубокой-вытяжки и полуфабрикатах-за счет повышения стойкости к деформации и прочности, обеспечивая стабильность качества продукции. Между тем, эти стратегии оптимизации также являются важным компонентом методов штамповки металлов, которые имеют важное значение для повышения общего уровня обработки штамповки.
краткое содержание
В реальном производстве, будь тоШтампованные детали из нержавеющей сталиили других форм штамповки, для штамповки и глубокой вытяжки пластин из нержавеющей стали необходимо всесторонне учитывать вышеуказанные факторы и органично сочетать контроль сырья, оптимизацию пресс-формы, гарантию смазки и планирование процесса. Для производства штамповки из нержавеющей стали 304 еще более важно гибко корректировать стратегию обработки на основе конкретной структуры и требований к производительности деталей, чтобы обеспечить плавный ход процесса обработки и точное достижение стандартов качества продукции. Короче говоря, глубокое понимание особенностей штамповки листовой нержавеющей стали и обработки глубокой вытяжки, а также научное применение целевых решений являются ключом к содействию высококачественному-развитию отрасли штамповки нержавеющей стали.
связаться с нами